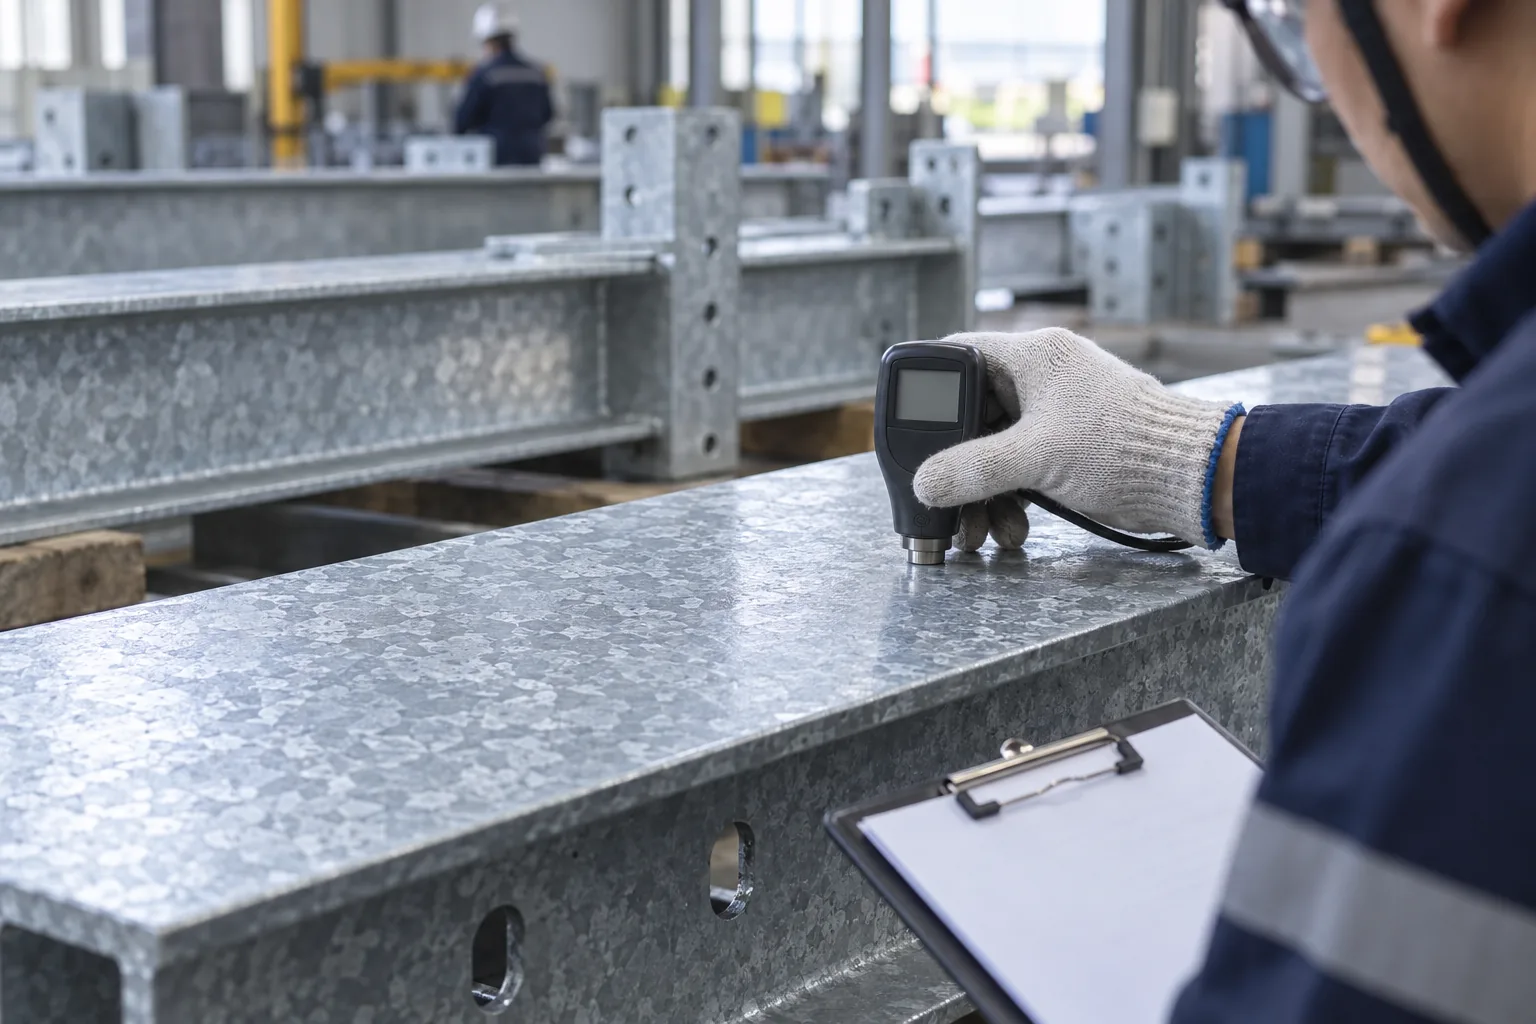
直接结论:热镀锌件验收应按“文件和标准—目视检查—厚度抽检—异常处置—复验记录”的顺序进行。颜色不一致、暗灰或局部粗糙不能单独判定不合格;应同时检查镀层是否连续、是否存在裸钢,以及锌瘤、锐点等是否影响安全、装配和使用,再按约定标准在规定参考区域多点测厚。发现漏镀时,先记录位置、单处范围和累计情况,再依据合同采用的标准判断能否局部修复。不能只凭一张照片、一个测厚点或“表面越亮越好”判断整批。
先确定这批货按什么验收
验收前第一件事不是拿测厚仪到处找最低值,而是确认订单依据。全国标准信息公共服务平台显示,GB/T 13912-2020《金属覆盖层 钢铁制件热浸镀锌层 技术要求及试验方法》目前为现行推荐性国家标准。项目也可能在合同中引用其他国家、行业、产品或国际标准。
ISO 1461:2022规定的是钢铁制件批量热浸镀锌层的一般性能和试验方法,同时明确列出连续镀锌板材、线材、自动生产线镀锌管以及已有专用标准的产品等不属于其通用适用范围。因此,看到“热镀锌”三个字,并不意味着所有产品都可以套用同一张厚度表或同一套抽样方法。
| 验收前要锁定的内容 | 为什么不能省略 |
|---|---|
| 合同、图纸和标准名称及版本 | 防止从不同标准中各挑一条有利口径 |
| 产品类别、材料规格和批次 | 不同产品标准、基材类别和厚度区间可能对应不同要求 |
| 重要表面与功能面 | 裸点、锌瘤或粗糙出现在装配面、手握面和隐蔽面,影响可能完全不同 |
| 抽样、测点与报告方式 | 单件、整批、局部值和平均值不能混为一个结论 |
| 是否允许修复及复验方法 | 避免出现“先随便补,再讨论能否接受”的争议 |
如果订单没有写清上述内容,应先形成双方确认记录,再进行正式判定。本文用于建立检查顺序,不代替标准全文或项目技术协议。
五步完成一次可追溯验收
- 核对资料和批次。 对照送货单、图号、材料规格、数量和执行标准,确认被检查工件属于哪一批。
- 先做整体目视检查。 在正常光线下查看重要表面、边角、焊缝、孔位、吊挂点、内外腔和排锌位置,标记需要进一步确认的区域。
- 给异常分类并留痕。 分清色差、粗糙、锌瘤、白色沉积、裸点、运输划伤和功能堵塞,拍摄带比例参照的整体与近景照片。
- 按约定方法抽样测厚。 使用适合基材和量程的仪器,在有代表性的参考区域取得分散读数,记录局部值和平均值所采用的计算口径。
- 作出处置并复验。 分别记录接受、清理、局部修复、返工或待技术评审的项目;修复后重新检查表面连续性、厚度和使用功能。
美国镀锌协会的热浸镀锌检查说明也把厚度、附着、外观和表面状态列为不同检查内容。厚度很重要,但不能替代对镀层连续性和使用功能的判断。
外观看起来不同,先看是否影响防护和使用
| 看到的现象 | 先检查什么 | 不能直接下的结论 |
|---|---|---|
| 亮暗不一、灰色或局部色差 | 是否仍有连续锌层,厚度和附着是否符合约定 | 不能仅因不够亮或颜色不均就判废 |
| 均匀粗糙或颗粒感 | 是否与钢材表面、材质反应有关,是否妨碍手握、装配或后续涂装 | 不能把所有粗糙都等同于漏镀,也不能忽略功能面的伤害风险 |
| 流痕、锌瘤、锐点 | 是否位于螺栓连接、配合面、手握面或运输接触位置 | 不能只看外观,也不能在未确认剩余锌层前过度打磨 |
| 吊挂印、接触印 | 印迹下是否露出基材,是否需要按标准修复 | 表面印迹不必然等于裸钢,但裸钢不能被颜色掩盖 |
| 黑点、裸点或疑似漏镀 | 清理后是否可见基材,位置、单处范围和累计情况 | 不能只拍远景后直接决定刷漆或整批退货 |
| 白色粉末或灰白沉积 | 到货和储存过程是否受潮,清理后锌层是否连续、厚度是否保留 | 不能把所有白色沉积都叫作漏镀;可参考白锈与湿储存斑判断 |
| 划伤、磕碰或切割烧损 | 损伤发生环节、是否露钢及是否位于关键位置 | 不能忽略运输和安装后的二次损伤,也不能据此倒推全部为加工缺陷 |
美国镀锌协会的表面状态检查指南强调,判断外观现象时既要考虑其是否削弱长期防护,也要考虑工件预定用途。例如同样的凸起,在普通隐蔽构件上和人员会接触的扶手上,功能影响并不相同。
复杂焊缝附近的流锌与凸起还应结合结构和装挂方向分析,可继续查看复杂焊接件的积锌与锌瘤判断。
锌层厚度怎么测才有代表性
磁性测厚仪可用于非破坏性检查,但一个读数不能代表整件,更不能代表整批。测量时至少要确认以下事项:
- 仪器适用于当前基材和量程,并按要求完成校准或核查;
- 参考区域位于合同关注的重要表面,测点分散且能代表该区域;
- 边缘、孔口、焊缝、明显锌瘤和异常粗糙处是否具有代表性,要按适用标准处理;
- 记录清楚单次读数、参考区域结果以及整件或批次平均值之间的关系;
- 抽样数量、争议复检和第三方检测要求在验收前已经约定。
磁性法的具体操作可查阅现行的 GB/T 4956-2025《磁性基体上非磁性覆盖层 覆盖层厚度测量 磁性法》。它解决的是测量方法问题,不能代替订单所采用产品标准中的抽样和接受准则。
ISO 1461:2022将“局部镀层厚度”和“平均镀层厚度”作为不同概念,并把验收抽样、外观、厚度、修复和接受准则分别列出。具体要求还会随基材厚度、钢件或铸铁件、处理方式和产品专用标准变化,不能把“85 μm”当成所有热镀锌件的统一验收值。需要理解厚度、单位面积质量和整件增重之间的区别,可阅读锌层偏厚、上锌量与成本;本文不重复换算和成本分析。
发现漏镀后,怎样决定修复还是返工
漏镀处置不能只问“能不能补”,应先判断位置、范围、功能影响和合同依据。
| 情况 | 建议的决策路径 |
|---|---|
| 清理后没有裸钢,只是颜色或纹理差异 | 对照外观及功能要求记录,必要时补充测厚,不直接按漏镀处理 |
| 局部裸点或运输损伤,范围在适用标准和双方约定允许的修复边界内 | 采用标准认可且双方确认的方法处理,随后复验厚度、覆盖连续性和功能 |
| 多处不连续、累计范围较大或原因不清 | 暂停简单补涂,评估返镀、重新处理或拒收,并保留批次证据 |
| 裸点很小但位于螺纹、密封、配合、承压相关位置或指定外观面 | 仍需单独技术确认,不能只因面积小就默认接受 |
| 打磨、焊接、切割或安装造成镀层损伤 | 先明确损伤边界和责任时间点,再按项目采用的修复规范处理 |
以 ASTM 体系为例,ASTM A780/A780M-20列出的修复材料类别包括锌基合金修补材料、含锌粉涂层和热喷锌,同时明确修复范围与方法需要合同双方同意。项目如果采用 GB/T、ISO 或专用产品标准,应执行相应标准和合同约定,不能把 ASTM 的做法直接当成所有订单的默认规则。
所谓“刷银粉漆”不是完整的修复说明。实际记录至少应包含基层处理、材料类型、施工范围、目标厚度、与周边镀层的衔接以及复验结果。普通装饰漆也不能自动等同于标准认可的富锌修复材料。
验收记录至少保留哪些内容
- 订单号、图号、工件名称、规格、数量和检查批次;
- 执行标准及版本、合同补充要求、重要表面和功能面;
- 抽样方式、测量仪器、校准或核查信息;
- 参考区域、测点位置、原始读数和结果计算方式;
- 异常位置、单处与累计范围、带比例参照的照片;
- 接受、清理、修复、返工或待评审的判断依据;
- 修复材料和方法、操作日期、复验结果及双方确认人。
记录的目的不是把表格做复杂,而是让“看起来不一样”转化为可复核的事实。如果项目涉及英文图纸、第三方报告、唛头和长途包装,还应结合外贸镀锌件的检测与包装要求单独确认。
询价和下单前把验收边界写清
正式生产前应尽量写明:主要外观面、装配面、禁止积锌位置、采用的标准版本、厚度和抽样口径、是否需要检测报告、允许的修复方法、是否接受第三方检验,以及运输交接后的损伤如何记录。
对于结构复杂、功能面多或检测文件要求高的工件,可以先参考难镀件与外贸件服务边界。发图询价时,除尺寸、重量和数量外,还应一并发送标准条款、重要表面标记和验收记录样式。
五个常见问题
表面发暗或有色差就是不合格吗?
不能只凭颜色判断。应先确认是否有连续锌层,再结合厚度、附着、重要表面和预定用途判定。对外观有特殊要求时,应在下单前形成单独约定。
一个测厚点低于要求,能判整件不合格吗?
通常不能脱离标准规定的参考区域、测点数量和局部值、平均值口径直接下结论。应保留原始位置和读数,并按约定方法复测。
锌瘤和流痕都必须返工吗?
要看它们是否影响安全、装配、排水、后续涂装或合同指定外观面。允许修整时,也应避免为了追求平滑而磨穿周边有效锌层。
漏镀位置可以直接刷普通油漆吗?
不能把普通油漆默认当作热镀锌层修复。是否允许局部修复、使用哪类材料、怎样处理基层和复验,应执行订单采用的标准并由双方确认。
到货后出现白色粉末算漏镀吗?
不一定。白色粉末可能与受潮和通风不足形成的湿储存斑有关。应先停止继续受潮,清理后再检查镀层连续性、剩余厚度以及是否存在裸钢或红锈。
参考资料
- 全国标准信息公共服务平台:GB/T 13912-2020(现行)
- 全国标准信息公共服务平台:GB/T 4956-2025 磁性测厚法
- ISO:ISO 1461:2022 热浸镀锌层技术要求与试验方法
- American Galvanizers Association:Inspection of Hot-Dip Galvanized Steel
- American Galvanizers Association:Finish and Appearance
- ASTM International:ASTM A780/A780M-20 镀锌层损伤与未镀区域修复
本文用于帮助采购和质检人员建立验收顺序,不替代合同、图纸、适用标准全文、第三方检验或责任认定。镀层是否合格、局部修复是否允许以及返镀或退货决定,应以订单约定的标准版本、重要表面、抽样结果和现场记录为准。仅凭照片可以初步分级,不能出具正式合格结论。
可发送图纸、标准条款、工件规格、异常位置与带比例参照的照片、测厚记录,先核对还缺哪些判断资料。电话及微信同号:13969529325。