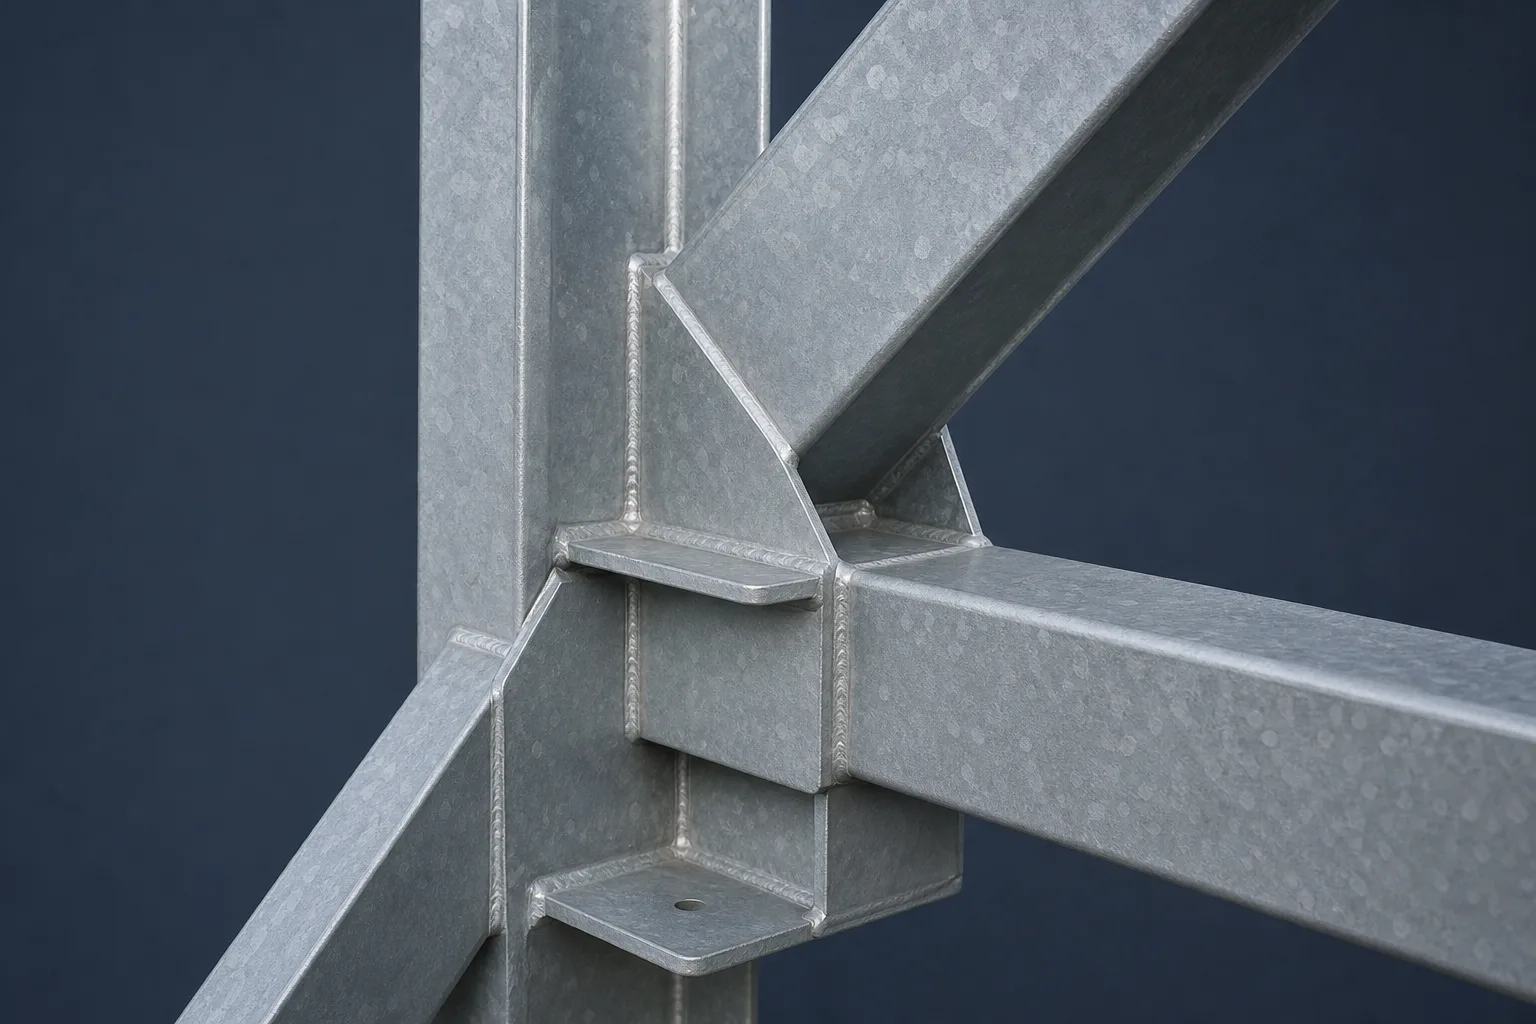
直接结论:复杂焊接件是否容易积锌,不只看焊缝多少,更要看实际装挂时,空气、前处理液和锌液能不能顺利进入,并从每个低点排出去。镀前先标出加强筋内角、交叉焊缝、窄槽、叠合面、关键孔位和装配面,再确认吊点、倾斜方向、流锌出口和允许修整的位置。图纸不全、装挂方式还没定,就不适合承诺“没有锌瘤”或所有表面外观一致。
先把问题分开:本文主要看什么
这篇只讲复杂焊接件的流锌和装挂判断:图纸上哪里容易留锌,吊点和倾斜方向会把锌带到哪里,哪些焊接残留要在进厂前清理,以及镀后发现凸起该怎么判断。
下面几类问题要单独判断:
- 封闭管腔、隔板和孔径问题,应单独核对空心件排气孔和排液孔;
- 薄板、长杆和不对称框架还要评估热镀锌变形风险;
- 油漆、油污、焊渣和防飞溅剂的清理边界,可参考锈蚀、油漆残留与前处理;
- 镀后凸起能否接受、如何测厚及修复,应按热镀锌件验收步骤判断。
常见工件情况
设备底座、异形支架、加强筋密集的钢结构、板管组合件、多层交叉焊接件以及带法兰或装配孔的框架,常有窄槽、朝上的袋形内角、叠合缝和不易观察的背面。外形尺寸相同的两个构件,因为筋板位置、焊缝余高、可用吊点和关键表面不同,实际装挂效率与外观风险可能差别很大。
判断前建议先画清三张图:
- 功能面图。 标出螺纹、孔位、法兰、密封面、配合面、人员接触面和指定外观面。
- 流锌路径图。 按候选装挂姿态标出进锌方向、高点、低点、阻流边和最后排出位置。
- 装挂姿态图。 标出额定吊点、重心、承力位置、允许吊痕区域以及入锌和提出方向。
三张图有冲突时,不能只顾排锌就随意改吊点,也不能只保护正面外观而忽略起吊安全和背面排液。最后怎么挂,还要结合工件强度、锌锅尺寸、吊具和承接方的实际条件。
为什么容易出问题
工件在进入锌锅前要经过清洗、助镀等步骤,之后再浸入和提出锌液。结构中只要出现气袋、存液位置或过窄的出口,就可能带来前处理不到位、局部留锌、流挂或裸点。复杂焊接件往往不止一个原因。
筋板、焊缝和翻边会形成“挡边”
锌液往外流时,立板与底板的夹角、筋板下游、较高的焊缝余高、回折边和近似水平的托面,都可能变成一道“坎”。英国镀锌协会的结构设计说明也提醒,加强筋、节点板和腹板要给排液留出通路,让锌液能够流经需要镀覆的表面。
装挂方向会改变最后低点
工件平放时看到的“底部”,不一定是浸镀和出锌时的最低点。换一个吊点或倾斜方向,最后离开锌液的边、角和孔位也会跟着变,积锌、流痕和吊挂印的位置自然不同。美国镀锌协会的排气排液指南把加劲板、节点板、端板和斜撑列为排液检查的重点位置。
焊渣、飞溅和污染物不会自动消失
酸洗不是万能清理。澳大利亚镀锌协会的未镀锌钢件焊接建议指出,电弧焊渣、焊接飞溅和某些防飞溅剂需要在镀锌前另行清理;焊接气孔、未熔合和缝隙也会增加局部镀层异常的风险。
叠合面和窄缝可能困住液体或空气
双层板、背靠背型材和不连续焊接形成的窄缝,可能让清洗液或空气进得去、出不来,也可能让锌液根本进不去。要不要连续封焊、通气、开孔、留缝或切角,应由设计确认方和实际镀锌厂一起判断,不能照搬国外指南里的某个固定间隙或孔径。
ASTM A385/A385M-22 的官方摘要同样提到排气排液、焊剂残留、钢材成分和表面状态。这里引用它是为了说明设计原则,国内订单仍以合同约定的 GB/T 标准或项目技术协议为准。
从图纸上找出七类高风险位置
| 结构线索 | 可能发生什么 | 镀前重点确认 |
|---|---|---|
| 立板与底板、加强筋形成朝上的袋形内角 | 实际低点存锌,边缘形成局部厚积或凸起 | 候选姿态下最低位置和连续排出方向 |
| 多道平行加强筋形成窄槽 | 排液慢,相邻焊缝阻挡流动 | 槽底是否贯通,末端出口是否被焊缝挡住 |
| 交叉焊缝或较高焊缝位于流锌下游 | 焊缝像挡边,后方容易留锌 | 焊缝余高、交点、焊渣和飞溅状态 |
| 水平托面、翻边或回折边 | 提出时局部仍接近水平 | 提出方向和最后排锌边在哪里 |
| 搭接缝、双层板或局部密封夹层 | 前处理液、空气或锌液可能滞留 | 是连续密封还是与外部形成可靠通路 |
| 孔、螺纹、法兰或配合面正处在低点 | 局部留锌可能影响穿孔和装配 | 功能面位置、加工余量和允许清理程度 |
| 重心偏置、可用吊点很少 | 理想排锌姿态无法安全实现 | 单重、重心、额定吊点和翻转限制 |
如果工件内部还有管腔、隔板或封闭短管,就不只是外表面流锌的问题了,还要逐个检查腔体的排气和排液通路。
积锌、流挂、锌瘤、锌渣夹杂和漏镀不是同一件事
| 现场描述 | 更接近什么情况 | 先检查什么 | 常见误判 |
|---|---|---|---|
| 凹角或槽底形成较厚、较圆滑的局部堆积 | 结构低点积锌 | 装挂姿态、排锌出口和是否影响功能 | 把局部积锌当成整件锌层偏厚 |
| 表面出现带状流痕或边缘滴状凸起 | 提出时锌液流动、凝固留下的形态 | 是否影响装配、搬运安全和指定外观面 | 把所有流痕都判成漏镀 |
| 锐点、尖刺或妨碍配合的凸起 | 需要处理的局部过量锌 | 是否可能割伤人员、堵孔或影响贴合 | 见到凸起就要求整件返工 |
| 表面有硬颗粒或粗糙夹杂 | 可能涉及锌渣或锌灰等夹杂 | 清理后镀层是否连续,是否暴露基材 | 把所有颗粒都叫作结构积锌 |
| 焊缝或缝隙附近出现黑点、裸点 | 可能涉及污染、困气或前处理不可达 | 清理后是否露钢,位置、范围和原因 | 一概理解成“锌流少了” |
| 连续镀层呈亮暗差异或局部较粗糙 | 可能与钢材成分、表面状态和反应有关 | 厚度、连续性、附着和使用功能 | 仅凭颜色判断是否合格 |
美国镀锌协会的表面状态检查说明分别解释了流痕、排液尖刺、锌渣夹杂和焊缝附近裸点。判断重点不是“越平越亮越好”,而是镀层是否连续、凸起会不会影响使用或带来搬运危险。国内订单则按合同指定的 GB/T 13912-2020 或其他适用标准验收。
接单前重点确认什么
别只报总重量。要判断装挂和积锌风险,至少把下面几项说清楚:
- 哪些孔、螺纹、法兰、密封面和配合面属于功能面;
- 哪些表面允许留下吊挂印,哪些位置禁止作为承力点;
- 工件最大长宽高、材质、板厚、单件重量、重心和数量;
- 加强筋、交叉焊缝、窄槽、叠合面和内部隔板是否能从图纸看清;
- 焊缝是否完整,是否存在焊渣、密集飞溅、油漆或防飞溅剂;
- 实际承接方可以采用的吊具、倾斜方向、入锌与提出方向;
- 哪些局部凸起允许清理,哪些位置不能打磨或需要复验;
- 采用的标准版本、外观等级、测厚、报告和后续涂装要求。
从全国标准信息公共服务平台的公开状态看,GB/T 13912-2020是现行推荐性国家标准,GB/T 19355.2-2016是现行的钢铁结构热浸镀锌设计指南。具体订单还要核对合同、产品专用标准和图纸,不能把推荐性标准当成所有产品的唯一强制口径。
可采用的处理思路
1. 先理顺流路,别把希望都放在镀后打磨
在不影响结构强度的前提下,可由设计方评估筋板切角、端部开口、流锌出口或支撑位置。孔位、切角和留缝多大,要结合板厚、结构受力、槽腔体积和实际装挂方式确定,协会示意图里的数字不能直接当成国内项目的统一要求。
2. 把装挂当成图纸评审的一部分
先标功能面和禁止吊痕的区域,再核对承力吊点、单重与重心。按候选姿态逐处找最后低点,看排出路径是否被焊缝、筋板或翻边挡住。一个姿态如果兼顾不了安全、排锌和功能面,就在生产前确认替代姿态、结构调整或局部修整范围。改变方向能降低部分风险,但无法保证完全没有流痕或锌瘤。
3. 焊好以后,先把来料问题处理掉
来料前应清除焊渣、飞溅和常规前处理去不掉的污染物。焊后看不见的内部开孔、缝隙和连通位置,可以用剖面图、焊前照片或检查记录说明;总装外观看着“有缝”,不代表液体一定能贯通。
4. 孔位、螺纹和配合面要提前说
孔、螺纹、法兰和配合面,可以根据具体条件讨论保护、预留加工余量、镀后清理或后加工。采用哪一种,要把可行性、费用和剩余镀层要求逐项说清。既不能承诺所有位置完全不上锌,也不应为了平整把周边有效镀层过度磨掉。
5. 把责任写成一张确认表
| 事项 | 主要确认方 | 生产前应保留什么 |
|---|---|---|
| 切角、开孔、留缝和承载影响 | 设计或有权确认结构的一方 | 修改图、批准记录 |
| 焊缝完整性、焊渣、飞溅和污染物 | 制造方 | 来料照片或检查记录 |
| 吊点、姿态和设备可执行性 | 实际承接镀锌厂 | 装挂方案或风险确认 |
| 关键孔、配合面、外观面和允许修整区 | 采购、设计和加工双方 | 标注图或技术协议 |
| 镀后接受、清理、修整和复验 | 按合同约定的双方 | 检验与复验记录 |
镀后看到凸起,怎样判断能不能修整
先区分安全、功能和外观三个层次:
- 安全。 尖锐滴瘤或锌刺是否可能割伤搬运、安装和使用人员;
- 功能。 是否堵塞孔位、妨碍螺栓穿入、法兰贴合、装配间隙或后续涂装;
- 外观。 非功能面的流痕、吊印和局部粗糙是否超出合同预先约定。
允许修整时,要控制范围,并检查有没有露出基材、剩余镀层和功能是否满足要求。如果原本就是裸钢,或者夹杂物清掉后形成裸点,就要按订单采用的标准决定局部修复、返工还是重新镀锌,不能简单刷一层普通油漆就算处理完成。
询价需要提供的资料
想判断得更准,最好一次把这些资料发齐:
- 总装图、剖面图或能旋转查看的三维截图;
- 最大长宽高、材质、板厚、单件重量和数量;
- 加强筋、交叉焊缝、窄槽、叠合面和内腔的近照;
- 关键孔、螺纹、法兰、配合面和指定外观面的标注;
- 可用吊点、禁止吊痕位置以及翻转和运输限制;
- 允许修整的位置、不能打磨的位置和复验要求;
- 执行标准、检测或涂装要求、交货地点和期望时间。
只有总重量、没有结构图,最多只能看出明显风险,装挂方式、局部积锌、修整范围和加工费都很难确认。异形件或出口订单还可先查看难镀件与外贸件服务边界。
五个常见问题
焊缝越多,就一定越容易积锌吗
不一定,关键看焊缝是否挡在排锌路上。焊缝的位置、余高、交叉方式、周围筋板和最终低点,比单纯数量更重要。一道位于出口前的焊缝,可能比多道不挡流的焊缝影响更大。
锌瘤是不是说明整件锌层都太厚
不是。局部低点不能代表整件或整批的平均厚度。厚度判断要按适用标准选择有代表性的测量区域,锌瘤上的读数不能当作整件结果。
调整吊挂方向能保证完全没有积锌吗
不能。换一个方向,可能改善原来的流路,也可能只是换了最后低点。姿态还受重心、吊点强度、锌锅尺寸、吊具和操作安全限制。
镀后发现凸起,可以直接全部打磨平吗
先看位置。人员接触面、孔位或配合面上的危险凸起通常需要处理,但不能磨穿有效镀层;清理后如果露钢,还要按适用标准确认修复和复验方式。
螺栓孔、螺纹和配合面怎样减少积锌影响
在图纸和询价阶段标明功能面及公差,结合位置讨论保护、加工余量、镀后清理或后加工。不同结构和精度要求的处理方式不同,不能把一种遮蔽或打磨方法套用于所有工件。
参考资料
- 全国标准信息公共服务平台:GB/T 13912-2020(现行)
- 全国标准信息公共服务平台:GB/T 19355.2-2016 热浸镀锌设计指南
- ASTM International:ASTM A385/A385M-22 高质量热浸镀锌层设计实践
- Galvanizers Association UK:Design Detailing
- American Galvanizers Association:Venting & Drainage
- American Galvanizers Association:Finish and Appearance
- Galvanizers Association of Australia:Best Practice Welding of Uncoated Steel
最终方案和报价边界
这类件好不好镀、哪些位置要修整,最终取决于结构、来料状态和实际能采用的装挂方式。本文可以帮助询价前排查风险,但不替代结构设计、吊装方案、适用标准全文或承接镀锌厂的工艺确认。只给总重量,无法对积锌、流痕、吊印或统一外观作可靠承诺。
询价时可以先发总装图或三维截图、最大尺寸、单重和数量、焊缝与加强筋近照、关键装配面标记、允许吊点和修整区域,以及交货地点和时间。宏昌可协助核对还缺哪些加工条件。电话及微信同号:13969529325。