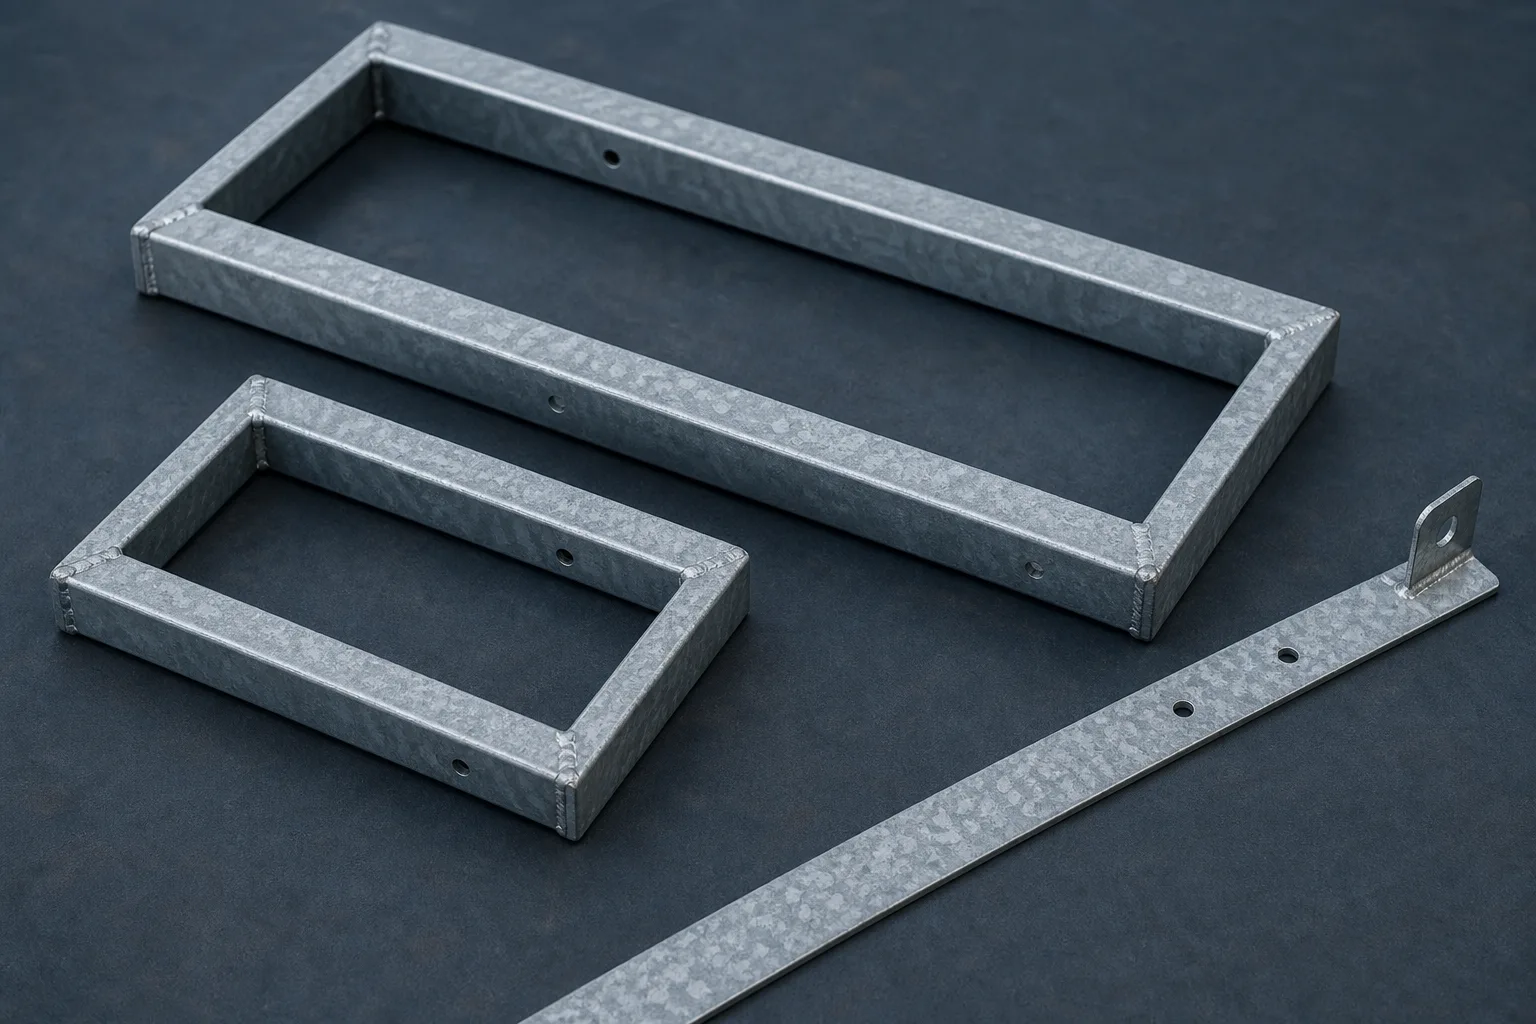
直接结论:薄壁、长尺寸或不对称焊接件并非不能热镀锌,但变形风险不能只按重量判断。镀前应同时看截面刚度、板厚差、焊接残余应力、原始平直度、吊点和锌锅尺寸;先标出必须保证的装配面与尺寸,再决定加强、装挂、一次浸镀或分件处理,并书面约定测量和校形边界。
先看适用范围和不能直接判断的边界
本文适用于薄壁方管或圆管框架、长杆件、细长支架、大尺寸平板边框、薄板焊接件及类似构件的热镀锌前技术沟通。这里的“薄”和“长”不是一个脱离结构的固定数字:同样的壁厚,截面形状、长度、支撑间距、焊缝布置和装挂方向不同,风险也可能不同。
不能仅凭总重量、单一壁厚或一张正面照片,直接承诺“不会变形”、给出统一的允许偏差,或替客户决定是否需要加筋。最终判断要以图纸、来料状态、焊接工艺、实际吊挂方案、锌锅尺寸和装配功能为依据。
常见工件情况
重点核对以下工件:
- 薄壁方管、圆管或角钢组成的长框架;
- 长杆、灯杆、护栏、支架和细长梁;
- 一侧有加强筋、连接板或连续焊缝的偏心结构;
- 大面积无支撑薄板、花纹板和薄板包覆件;
- 厚框架包围薄板、厚薄材料组合明显的焊接件;
- 长度接近或超过锌锅有效尺寸、可能需要翻转或分段浸镀的构件。
如果工件同时具有薄板、非对称截面、长悬臂和大量焊缝,应把它作为组合风险评估,而不是只讨论某一个尺寸。
风险怎么分级
下表是询价阶段的筛查工具,不是替代结构计算或合同容差的判定标准。
| 初步等级 | 常见信号 | 先确认什么 |
|---|---|---|
| 较低 | 截面相对对称、厚度接近、焊缝分布均衡、长度适中,且关键尺寸有余量 | 来料平直度、吊点强度和冷却支撑方式 |
| 中等 | 构件较长或壁厚较薄,存在单侧加强、厚薄连接、局部冷弯或较长焊缝 | 焊接顺序、变形基准、允许校形的部位和测量方法 |
| 较高 | 大面积无支撑薄板、角钢或槽钢非对称框架、厚薄差很大、焊缝集中,或必须多次浸镀 | 能否增加临时支撑、改为对称或分件结构,以及锌锅和装挂可行性 |
美国镀锌协会(AGA)将薄板、非对称结构、厚薄组合、焊接残余应力和多次浸镀列为需要重点预防的情形。分级的目的,是尽早找到需要设计方、制造方和镀锌厂共同确认的项目。
为什么容易出问题
焊接和冷加工会留下残余应力
切割、冲孔、弯曲、滚压、矫直和焊接都会改变局部应力状态。工件进入前处理和熔融锌液的加热阶段后,原有应力可能重新分配;如果两侧收缩不平衡,就可能表现为弯曲、扭曲或局部翘曲。热镀锌是触发因素之一,来料原始平直度和焊接状态同样重要。
刚度和厚度差决定受热后的响应
薄板的抗弯刚度较低;厚框架与薄板刚性差异大时,连接处的收缩和热响应也不一致。无支撑的大平面、长悬臂和细长截面更容易在吊挂、浸镀或冷却阶段产生下挠。不能把某个“最小板厚”当成所有结构的安全线。
不对称截面和单侧焊缝会放大偏转
角钢、槽钢或单边加强件的重心与刚度中心可能不重合;焊缝集中在一侧时,收缩力也会朝同一方向作用。美国镀锌协会建议优先考虑更对称的截面、平衡的焊接布置和合理的加强方式,具体做法仍需结合承载及装配要求。
吊挂、翻转、浸镀和冷却是一个连续过程
工件在进出锌锅时会承受自重、浮力、吊具约束和温度变化。长度较大的构件若需要渐进式浸镀或翻转,局部受热和收缩可能不同步。出锅后若直接悬空、叠放或受到外力,也可能留下永久变形。因此要把吊点、入锌方向、翻转动作和冷却支撑一起讨论。
空心构件还需先确认每个腔体的排气排液路径;孔位或内部封闭状态不清时,先参考空心件排气孔和排液孔怎么留,不要为了讨论变形而跳过安全和可加工性检查。
接单前重点确认什么
建议按以下顺序收集信息:
- 几何和材料:最大长宽高、截面、壁厚、材质、单件重量、数量及锌锅方向限制;
- 刚度和连接:无支撑长度、加强筋位置、厚薄连接、搭接处和所有主要焊缝;
- 基准和功能:总长、直线度、平面度、对角线、孔距、法兰面及必须配合的装配面;
- 来料状态:镀前测量记录、明显预弯、扭曲、切割热影响、冷弯和焊后校正情况;
- 装挂条件:可用吊点、允许吊痕的位置、入锌端、倾斜方向、翻转空间和冷却落放位置;
- 处理权限:哪些位置可以临时加撑、补强或分件,谁有权批准变更,镀后是否允许校形。
如果关键装配面没有单独标注,后续很难判断“变形”是否影响使用。应在图纸上注明测量基准和功能尺寸,而不是只写“保证平直”。
可采用的处理思路
以下措施用于降低风险,不能理解为完全消除风险,也不能脱离结构审批直接改图。
- 尽量让结构和焊接对称。 在满足承载的前提下,减少单侧偏心,加强筋和焊缝尽量成对或分段平衡布置;避免不必要的过焊和强行组装。
- 降低局部应力集中。 对冷加工、急弯、切割边和焊接顺序进行工艺评审;需要时由制造方制定焊接顺序,避免一边焊完再用外力硬拉回去。
- 为薄弱部位提供临时支撑。 薄板、曲面板、槽形框和长悬臂可讨论临时支撑或吊具,但支撑位置、截面和拆除方式必须经有权人员确认,不能妨碍前处理、锌液流动和排液。
- 优先评估一次浸镀或模块化。 能在锌锅尺寸和装挂安全允许的条件下一次完成,就可减少不同区域先后受热的差异;必须渐进式浸镀时,提前与镀锌厂核对长度变化、热膨胀和翻转步骤。
- 合理安排吊点和落放。 可根据构件长度和强度讨论接近长度四分点的吊挂位置,但不能把经验位置当成通用规则;出锅冷却时尽量平放、减少外力,并在需要处提供中部支撑。
- 必要时分件镀后组装。 对厚薄差大、形状强烈不对称或关键尺寸极严的结构,可比较分件镀锌后再组装的方案,同时核对连接、防腐连续性、运输和成本。
复杂节点还可能出现积锌、锌瘤或流锌路径受阻,可一并参考复杂焊接件积锌与装挂判断。
校形、测量和验收边界
变形和镀层是两套不同的交付指标。建议在报价和下单前把以下内容写入图纸、合同或双方确认单:
- 镀前基准:在同一测量方法下记录总长、直线度、平面度、对角线和关键孔距;对长件标明支撑点与测量跨度。
- 镀后方法:约定测量时的放置姿态、支撑方式、工具、温度状态、测量点和记录格式,确保前后数据可比较。
- 功能边界:把影响装配、密封、滑动或定位的尺寸单独列出;没有明确容差时,先由设计方确认,不能由加工方口头猜定。
- 校形责任:明确是否允许冷校形或其他修整、由谁实施、可能留下什么痕迹,以及校形后的复测和费用承担。
- 镀层边界:外观、厚度、附着性等镀层要求另按约定的标准检查,不把镀层厚度或上锌量换算成“允许变形量”。ISO 1461:2022可作为镀层性能和检验要求的参考,但不能替代工件自身的几何容差。
如果图纸没有给出可执行的偏差,建议先记录双方确认的功能要求和测量结果,再决定是否继续加工。任何“零变形”或“百分之百恢复”的承诺,都超出了仅凭网页资料能够可靠判断的范围。
询价需要提供的资料
为了让变形风险和加工费用可核对,请一次提供:
- 总装图、关键剖面图、焊缝或加强筋详图;
- 最大长宽高、截面、壁厚、材质、单件重量和各规格数量;
- 镀前多角度照片,以及直线度、平面度、对角线等已有测量记录;
- 关键装配面、孔距、法兰面、密封面和不允许留下吊痕的位置;
- 可用吊点、入锌方向、是否需要翻转、锌锅尺寸限制和运输支撑;
- 是否允许临时支撑、分件镀锌、镀后校形或局部修整;
- 执行标准、镀层与外观要求、检验记录、包装和交期。
报价口径、特殊装挂、校形、检测、包装和运输应分项确认,可同时查看热镀锌加工费怎么算。如果还涉及镀层等级和成本比较,可参考锌层厚度、上锌量与加工成本。
四个常见问题
薄壁件是不是一定会变形
不是。薄壁只是风险因素之一;对称截面、均衡焊接、足够支撑和合适的装挂可以降低风险,但不能在没有图纸和来料数据时保证结果。应先做结构筛查并约定测量边界。
长度超过锌锅就一定要切断吗
不一定。要看锌锅有效尺寸、构件刚度、吊装安全、浸镀姿态和表面要求。有些构件可以通过调整角度或模块化处理,有些则需要分件;是否可行应由实际镀锌厂结合图纸确认,不能只按总长作结论。
加临时支撑能不能彻底解决变形
不能保证。支撑可以改善薄板或长悬臂的受力,但支撑本身也会影响前处理、锌液流动、吊装和拆除。支撑尺寸、焊接方式和拆除后的修整责任必须先确认。
镀后发现弯曲,谁负责校形
应以镀前基准、双方确认的工艺方案和合同约定为准。若没有镀前数据、测量方法和功能容差,事后很难区分原始状态、焊接收缩和浸镀过程的影响。建议把是否校形、校形方式、复测和费用在加工前写清楚。
参考资料
- American Galvanizers Association:Warpage and Distortion
- ASTM International:A384/A384M-24,防止热镀锌钢组件翘曲和变形的标准实践
- American Galvanizers Association:Design of Products to be Hot-Dip Galvanized After Fabrication(设计指南)
- ISO:ISO 1461:2022,热浸镀锌层规格与试验方法
最终方案和报价边界
本文用于热镀锌前的风险识别和询价沟通,不替代结构设计、焊接工艺评定、适用标准全文或实际镀锌厂的装挂确认。变形风险、允许偏差、校形、分件镀锌、特殊支撑、检测和运输费用,应以完整图纸、来料状态及双方书面确认内容为准。可先把图纸、关键尺寸和多角度照片发来核对,电话及微信同号:13969529325。